
I. Généralités et exigences normatives
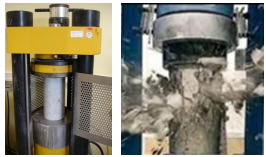
La vérification de l’alignement d’une presse à béton est cruciale car elle garantit que la charge est appliquée de manière parfaitement axiale sur l’éprouvette. Un défaut d’alignement, même de quelques millimètres, crée une excentricité qui fausse les résultats de résistance et peut compromettre la sécurité des ouvrages.
1. Pourquoi l’alignement est-il indispensable ?
- Répartition homogène de la force : L’alignement assure que la contrainte est distribuée uniformément sur toute la section de l’éprouvette. Sans cela, des concentrations de contraintes locales provoquent une rupture prématurée de l’échantillon.
- Évitement des moments de flexion : Un mauvais centrage génère des efforts de flexion parasites. Le résultat obtenu devient alors inférieur à la capacité réelle du béton, entraînant un risque de rejet injustifié d’un matériau pourtant conforme.
- Fiabilité métrologique (Norme NF EN 12390) : La norme impose une vérification rigoureuse du « transfert de la force ». Cela inclut l’auto-alignement de la rotule (plateau supérieur), qui doit pouvoir s’incliner (souvent jusqu’à 3°) pour compenser les légers défauts de parallélisme des faces de l’éprouvette.
- Sécurité des opérateurs : Un défaut majeur d’alignement ou une rotule grippée peut entraîner la projection de fragments ou même du capteur de mesure sous haute charge, représentant un danger physique immédiat en laboratoire.
2. Conséquences d’un mauvais alignement
- Sous-estimation de la résistance : Des résultats faussement bas peuvent mener à des arrêts de chantier coûteux ou à des démolitions inutiles.
- Modes de rupture non conformes : Un alignement défaillant produit des ruptures asymétriques (cisaillement sur un seul plan incliné) au lieu de la rupture conique classique, rendant l’essai invalide selon les standards du BTP.
- Usure prématurée de la machine : Des contraintes désaxées répétées endommagent les colonnes du bâti et les joints du vérin hydraulique.
Il est recommandé de faire vérifier sa presse par des organismes spécialisés ou des laboratoires accrédités pour garantir sa conformité.
3. Évaluation de l’alignement par la mesure de l’excentricité
L’évaluation de l’alignement par la mesure de l’excentricité selon la norme NF EN 12390 consiste à quantifier la capacité de la rotule de la presse à compenser un désalignement géométrique.
Cette étape est cruciale car elle permet de s’assurer que, même si une éprouvette est légèrement mal centrée (erreur humaine courante), la machine est capable de répartir la charge uniformément pour ne pas fausser le résultat de l’essai de compression.
4. Le principe du test d’excentricité
Pour mesurer cette capacité, on utilise le foot-mètre (ou cylindre de déformation).
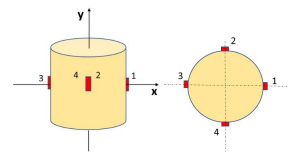
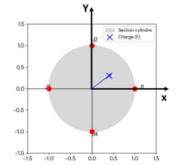
L’excentricité d’une charge sur un cylindre se mesure en comparant les déformations mesurées par les jauges diamétralement opposées. Avec 4 jauges indépendantes (disposées à 90°), on peut déterminer la position exacte du point d’application de la force.
5. Principe de calcul de la déformation
Chaque jauge mesure une déformation locale :
Pour un montage en quart de pont, la déformation est extraite de la tension de sortie de chaque pont de Wheatstone via la formule :
Où k est le facteur de jauge, Vex la tension d’alimentation et Vout la tension de sortie.
6. Décomposition des contraintes
La contrainte totale en un point (i) est la somme de la contrainte de compression simple et de la contrainte de flexion due à l’excentricité :
Où :
- F : Force appliquée.
- A : Section du cylindre.
- M : Moment de flexion (M = F × e).
- I : Moment d’inertie de la section.
- yi : Distance entre la jauge (i) et l’axe neutre (l’axe central) du cylindre.
Définition géométrique de la distance yi
- C’est la distance perpendiculaire à l’axe autour duquel le cylindre « plie ».
- Comme les jauges sont collées sur la surface extérieure du cylindre, yi est tout simplement égal au rayon R du cylindre.
Valeurs pour chaque jauge
Si l’on prend l’exemple d’une flexion sur l’axe (X) (causée par une excentricité ex) :
- Jauge 1 : y1 = +R (elle subit le maximum de traction ou compression).
- Jauge 3 : y3 = −R (elle subit l’inverse à l’opposé).
- Jauges 2 et 4 : y = 0 (elles sont situées sur l’axe neutre pour cette flexion précise, elles ne « voient » pas la flexion sur l’axe X).
7. Calcul de l’excentricité
Supposons les jauges 1 et 3 sur l’axe (x), et les jauges 2 et 4 sur l’axe (y). L’excentricité selon chaque axe est calculée en isolant le moment de flexion :
7.1. Excentricité sur l’axe (x)
En utilisant la différence de déformation entre les jauges 1 et 3 :
Où R est le rayon du cylindre.
Pour un cylindre plein, on a :
Par conséquent :
D’où par exemple :
7.2. Excentricité sur l’axe (y)
De la même manière, avec les jauges 2 et 4 :
8. Résultat final
L’excentricité totale (e) et l’angle θ du décentrage sont alors :
9. Seuils de charge, spécification et vérification
Selon la norme EN 12390-4, qui régit la vérification des machines d’essais pour béton, la charge maximale pour un capteur de type « foot-mètre » dépend de la capacité de la machine à étalonner, mais elle est généralement plafonnée à 3 000 kN.
Seuils de charge selon la norme
La norme définit des protocoles de mesure spécifiques en fonction de la capacité maximale de la presse :
- Capacité de la machine ≥ 2 000 kN : Les lectures doivent être effectuées à des paliers spécifiques, et le capteur doit pouvoir supporter la capacité maximale de la machine, souvent fixée à 3 000 kN (300 tonnes) pour les modèles standards.
- Capacité de la machine < 2 000 kN : Si la presse a une capacité inférieure, la norme exige que des lectures soient prises à 200 kN et à la capacité maximale de ladite machine.
- Précision exigée : Pour être conforme (Classe 1), l’erreur maximale tolérée est de 1 % sur toute l’étendue de mesure.
Spécifications du matériel
Bien que la norme fixe le cadre, le matériel lui-même doit posséder des limites de sécurité pour garantir la validité de l’étalonnage :
- Charge nominale : 3 000 kN. C’est la limite supérieure d’utilisation normale.
- Surcharge de sécurité : Généralement 120 % de la charge nominale (3 600 kN). Au-delà de ce point, le capteur ne doit plus être utilisé pour des mesures métrologiques sans réétalonnage.
Éléments clés de vérification
Pour un étalonnage conforme, la norme EN 12390 impose :
- Le centrage : Utilisation de lignes de centrage ou de dispositifs de positionnement pour éviter les charges excentrées qui faussent les résultats.
- La répétabilité : Les mesures doivent être répétées après avoir déplacé le capteur de 6 ± 0,05 mm de sa position centrale pour vérifier la stabilité de la rotule de la presse.
10. Cahier des charges du foot-mètre
Le foot-mètre est fabriqué à partir d’un acier spécial à haute résistance, désigné sous le terme d’acier allié ou acier à outils de type 4340 (acier au nickel-chrome-molybdène), sélectionné pour ses propriétés élastiques exceptionnelles.
Points clés de l’acier 4340
| Propriété | Valeur |
|---|---|
| Module d’élasticité (E) | 190 – 210 GPa |
| Module de cisaillement (G) | Environ 80 GPa |
| Coefficient de Poisson | 0,27 – 0,30 |
| Densité | 7,85 g/cm3 |
Pourquoi cet acier spécifique ?
Le choix du matériau est critique car le cylindre doit se comporter comme un ressort parfait :
- Élasticité (Module de Young) : L’acier doit se déformer de manière mesurable sous une charge allant jusqu’à 3 000 kN, puis retrouver exactement sa forme initiale sans aucune déformation résiduelle.
- Hystérésis minimale : Pour garantir la précision exigée par la norme EN 12390-4, l’acier doit présenter un cycle d’hystérésis (différence entre la montée et la descente en charge) extrêmement faible.
- Dureté et stabilité : Les surfaces de contact supérieures et inférieures sont protégées par des plateaux auxiliaires en acier. Ces disques d’acier trempé se placent entre le capteur et la presse. Ils absorbent les éventuelles rayures et l’usure, protégeant ainsi directement les faces rectifiées du capteur. La norme EN 12390-4 autorise l’utilisation de ces plateaux auxiliaires en acier.
Composition et protection
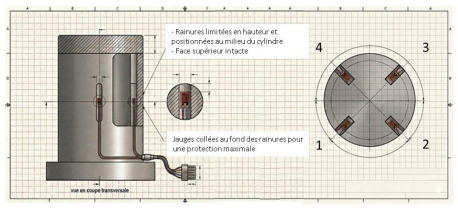
Le cylindre dispose de quatre rainures verticales individuelles usinées uniquement dans sa partie centrale :
- Indépendance : Chaque rainure (1, 2, 3 et 4) contient une seule jauge de contrainte active collée en son centre.
- Symétrie : Les rainures sont placées à 90° les unes des autres. Les paires 1-3 et 2-4 sont diamétralement opposées par rapport à l’axe central.
- Protection : L’arrêt des rainures avant les faces supérieure et inférieure garantit une surface d’appui massive, indispensable pour supporter sans déformation les 3 000 kN de la presse.
- Protection des jauges : Quatre rainures verticales usinées sur le cylindre permettent de placer les jauges à une certaine profondeur par rapport au diamètre maximal. Les jauges et les fils de connexion sont couverts d’une résine spéciale pour éviter toute corrosion et détérioration.
Sorties individuelles des jauges
Chaque jauge active (positionnée au fond de sa rainure) possède ses propres fils de connexion (généralement un câble blindé à 2 conducteurs par jauge), ce qui permet de :
- Les connecter chacune à trois autres jauges non actives placées dans l’environnement immédiat de la première et former ensemble un pont de Wheatstone pour une compensation thermique efficace.
- Mesurer chaque côté séparément pour vérifier si la presse appuie de manière bien centrée.
- Calculer la moyenne des 4 mesures pour obtenir la force totale avec une grande précision.
- Identifier une défaillance éventuelle d’une jauge spécifique sans rendre l’ensemble du capteur inutilisable et envisager un remplacement et un réétalonnage.
- Un boîtier externe : Le corps central (l’élément sensible) est protégé par un boîtier externe en acier inoxydable, qui permet de protéger les surfaces externes et l’ensemble du cylindre.
Procédure de vérification de l’alignement
L’essai au foot-mètre s’effectue généralement en plusieurs étapes clés pour mesurer les rapports de déformation :
- Installation du dispositif : Le foot-mètre, équipé de quatre ponts de jauges de contrainte, est placé au centre géométrique du plateau inférieur de la machine.
- Mise en contact : On approche le plateau supérieur pour établir un contact uniforme avec le haut du cylindre.
- Positionnement excentré : Le cylindre est volontairement décalé de son centre géométrique d’une valeur précise, généralement 6 mm.
- Mesure des déformations : On applique une charge (souvent à un palier de 200 kN) et on enregistre les valeurs des quatre ponts de jauges de contrainte fixés sur le cylindre.
- Calcul du rapport de déformation : On compare la déformation enregistrée par chaque jauge par rapport à la déformation moyenne.
- Critère de conformité : La machine est jugée conforme si l’écart de déformation (l’excentricité mesurée) reste dans les limites de la norme, typiquement un rapport de 0,15 à 200 kN pour l’auto-alignement des composants.
Dimensions approximatives (à vérifier par calcul)
| Caractéristique | Valeur |
|---|---|
| Diamètre | 150 mm |
| Hauteur | 200 mm |
| Poids | 20 kg (environ) |